
-
-
-
Tổng tiền thanh toán:
-
Cách Đánh Xước Inox Bằng Máy Tự Chế: Hậu Trường Xưởng Đạt Phát
29/09/2026
Cách đánh xước inox cho ra sọc đều, thẳng từ đầu tới cuối cây không nằm ở cái máy mài đắt tiền, mà ở cách giữ cho đầu mài đi thẳng, tì đều và đúng chiều. Bài này kể lại xưởng Đạt Phát đã tự chế dàn đánh xước ống, hộp inox như thế nào — từ khung tì tay đời đầu tới bản dùng xi lanh hơi, máy lăn ống vô tâm — cùng những lỗi đã gặp. Xưởng không giấu gì: thợ nào muốn tự làm một dàn tương tự cho xưởng mình đều có thể tham khảo.
Vì sao phải tự chế
Theo khảo sát của xưởng, các máy đánh xước ống bán sẵn phân khúc phổ thông gần như không đánh nổi ống dày 2 ly — đánh mãi không hết lớp mặt gốc. Máy đủ sức đánh ống to, nặng thì giá cao gấp nhiều lần. Với một nhà thương mại vật tư mà đánh xước chỉ là dịch vụ đi kèm, bỏ số tiền đó không hợp lý. Nên xưởng chọn tự thiết kế: dùng đầu mài phổ thông, đầu tư vào phần khung, ray và cơ cấu tì — những thứ quyết định chất lượng sọc.
Kết quả hiện tại: dàn đánh xước của xưởng đã đánh được ống từ Ø19 tới Ø219, cây nặng tới khoảng 150 kg vẫn xử lý được, chỉ tốn thêm thời gian.
Nguyên lý: đầu mài chạy, ống đứng yên và tự lăn
Thiết kế của xưởng đảo ngược cách nghĩ thông thường:
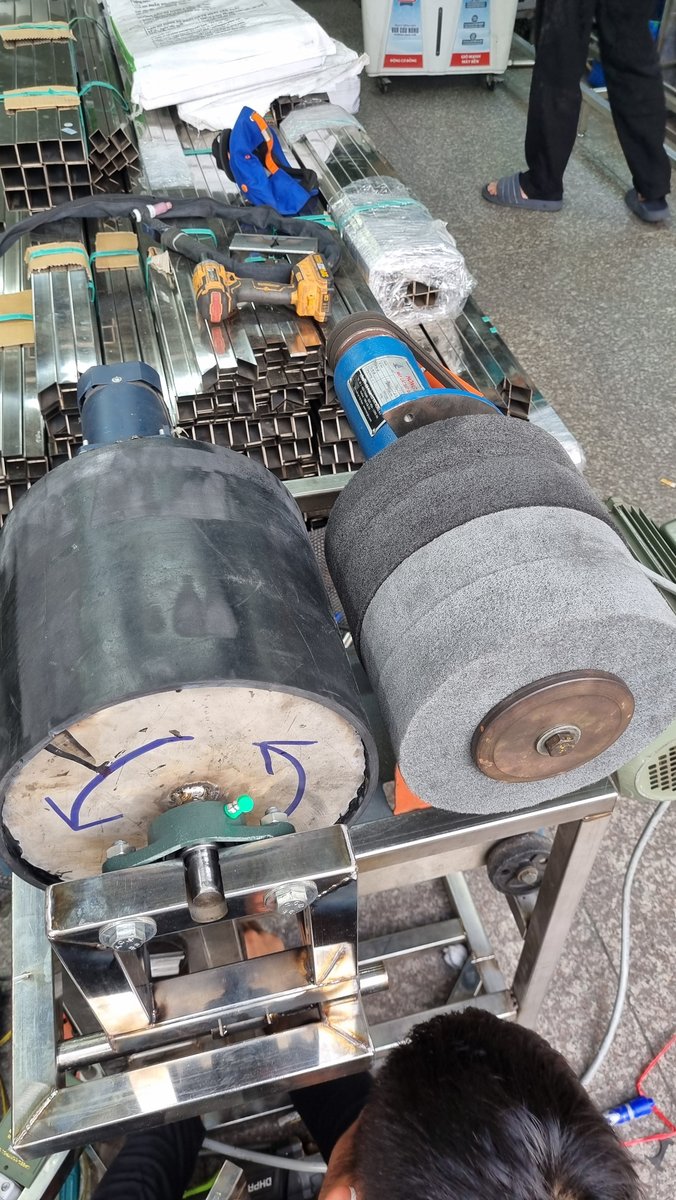
- Ống hoặc hộp nằm cố định trên bàn gá. Với ống tròn, ống nằm trên các con lăn để tự xoay kiểu vô tâm (không kẹp tâm) khi đầu mài chạy qua.
- Đầu mài chạy tới chạy lui trên ray dọc theo cây. Vì đầu mài đi theo ray thẳng nên sọc thẳng từ đầu tới cuối cây.
- Lực tì do xi lanh hơi tạo ra, không phải tay người.
Chủ xưởng nói thẳng trong một video hậu trường: ray trượt và xi lanh hơi tì đè là hai thứ quyết định; còn đầu mài thì dùng loại phổ thông, hiệu nào cũng gần như nhau.
Thế hệ 1 → thế hệ 2: bỏ lò xo, chuyển sang xi lanh hơi
Khung đời đầu dùng tay người đè đầu mài xuống, có lò xo hỗ trợ. Hai vấn đề:
- Thợ mất sức — phải tì đè liên tục, cây ống nặng quay nhanh nên rung truyền thẳng vào tay người.
- Sọc không đều — lực tay lúc mạnh lúc nhẹ, soi kỹ vẫn thấy lỗi. Khung lên xuống cũng không ngọt, bị gãy khúc.
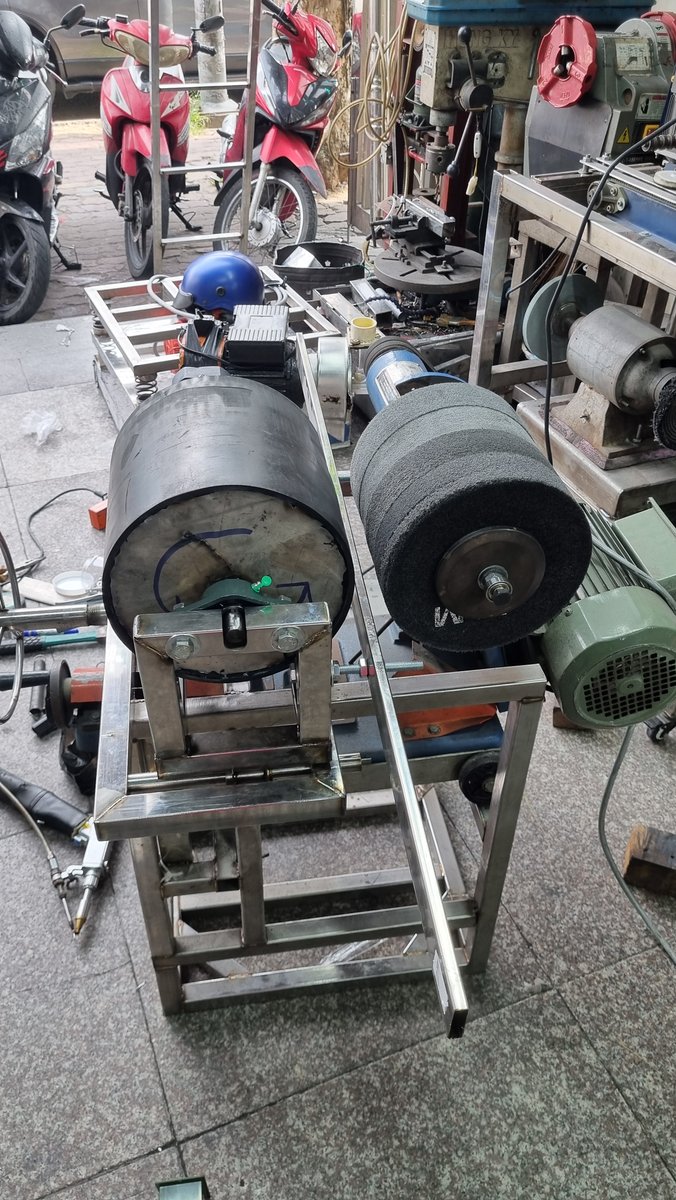
Thế hệ 2 thay bằng cụm bạc đạn dẫn hướng cho chuyển động lên xuống, cộng xi lanh hơi để hạ đầu mài từ từ và giữ lực tì ổn định; con trượt chạy trên khung hộp vuông 100. Lần chạy thử đầu tiên trên một đoạn hộp dẹt bề mặt bóng, sọc ra thẳng một hàng từ dưới lên trên. Tự chấm điểm trong video: nếu khung cũ được khoảng 8 điểm thì khung mới lên khoảng 9,5 — ngang ngửa hàng nhà máy. Thợ vận hành chuyển từ "tốn sức tì đè" sang tập trung canh chất lượng.
Máy lăn ống vô tâm và kiểu "đánh lùa"
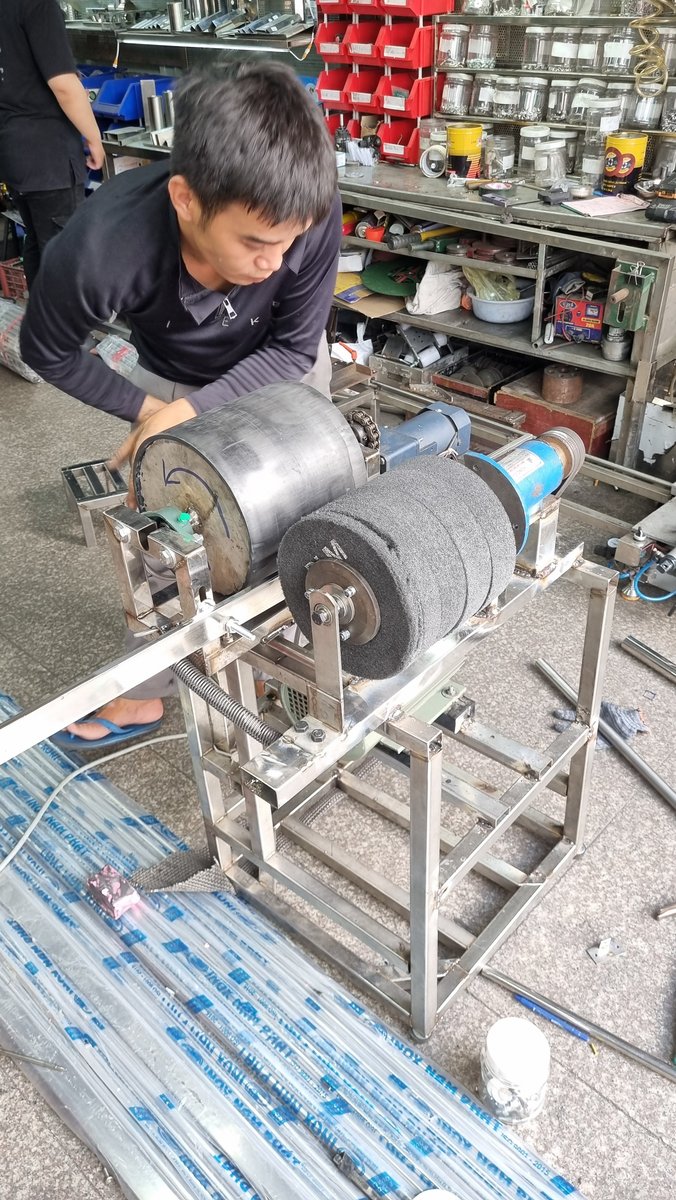
Đầu tháng 8/2026, xưởng tự chế thêm một máy đánh xước ống vô tâm: khung inox hàn tay, hai trục lô cỡ lớn nối curoa với motor, lắp ráp và chỉnh ngay trong xưởng, sau khoảng một tuần thì chạy thử. Máy này làm kiểu "đánh lùa": đưa ống vào, máy tự kéo, tự lăn đi qua lô nhám — cắt xong đưa vô lùa là phá xước xong.
Giới hạn thật của kiểu máy này, ghi lại để ai định làm thì biết trước:
- Hợp với cây ngắn khoảng 2 m trở lại. Cây 3 m trở lên bắt đầu quật vì đầu cây văng khi quay.
- Muốn đánh cây dài mà không quật thì phải làm như nhà máy: dây chuyền nhiều đầu motor nối tiếp (thô → nhám → bóng), cần mặt bằng dài khoảng 12–13 m.
- Khúc ngắn đánh sau khi cắt bị bo nhẹ ở mép, vì lúc vừa vào máy nhám ăn nhiều hơn. Hàng số lượng xưởng đánh nguyên cây rồi mới cắt.
Thực tế xưởng chạy hai máy song song: máy nhỏ cho ống nhỏ, máy to cho ống lớn, không phải xếp hàng chờ nhau.
Những lỗi đã gặp — và cách sửa
| Lỗi | Nguyên nhân | Cách xưởng xử lý |
|---|---|---|
| Đánh Ø168 máy rung mạnh, ống to "lên không nổi" | Khung dài, có độ nhịp ở giữa | Làm thêm chân đỡ giữa dạng càng chữ U; nguyên tắc: khung phải cứng trước đã |
| Máy đánh hộp: motor trượt, không chạy | Ép quá mạnh, motor bị đè | Giảm lực ép, nhờ thợ motor kiểm tra lại cụm truyền động |
| Sọc "chết", đục như nhôm | Đi ngược chiều sọc gốc của vật tư | Luôn xác định chiều sọc gốc trước khi chạy |
| Sọc cạn, khách đem đi mạ không đạt | Chất liệu nhám cũ | Đổi chất liệu nhám, sọc sâu, sáng, rõ vân hơn |
| Băng nhám bắn khi xả thử | Đầu ra không chặn | Chặn đầu ra khi chạy thử |
Với ống công nghiệp dày cỡ lớn (Ø168, Ø219), quy trình là phá thô vài lượt → nhuyễn → ép cho sáng, dừng ở mức "bóng ảo". Không đi tiếp lên gương vì bề mặt gốc No1 cán nóng đã có vết sâu cạn không đều; phá sâu hơn nữa thì ống mỏng đi, sai quy cách.
Muốn tự chế một dàn đánh xước: vài thông số tham khảo
Các con số dưới đây là thông số tham khảo xưởng dùng khi thiết kế, không phải tiêu chuẩn — mỗi dàn máy cần chỉnh lại theo thực tế:
- Tốc độ dây nhám khoảng 20–30 m/s; dưới khoảng 15 m/s dễ làm cháy bề mặt inox.
- Đai nhám cần rulô tì phía sau (rulô bọc PU) đè đai xuống ống, không để đai chạy lơ lửng giữa hai lô — sọc đều hơn, ít rung hơn, chỉnh lực ép bằng lò xo hoặc xi lanh hơi.
- Lô dẫn đai nên hơi phình ở giữa để đai tự canh giữa, không chạy lệch; vát mép lô để khỏi cắt đai.
- Lô quá nhỏ so với bản đai là nguyên nhân đứt đai hay gặp; mối hàn gồ ghề, cạnh sắc trên phôi cũng cứa đứt đai.
- Hút bụi tại đầu mài: bụi mài inox bay nhiều, cần ống hút đi theo đầu mài.
Và ba nguyên tắc vận hành không đổi dù máy gì: đi một chiều, đúng chiều sọc gốc, lực tì đều.
Không muốn tự chế: đặt vật tư xước sẵn tại Đạt Phát
Tự chế tốn thời gian, tốn tiền thử sai. Xưởng cơ khí không muốn đầu tư máy có thể mua ống tròn, hộp vuông, hộp chữ nhật inox 304 tại Đạt Phát, đánh xước sẵn sọc HL hoặc No4, cắt CNC đúng chiều dài, ke, ngàm theo bản vẽ — về chỉ việc hàn. Xưởng chỉ đánh xước, không nhận đánh bóng gương và không đánh tấm. Xem bài Nhận đánh xước inox tại TP.HCM để biết phạm vi và cách tính giá.
Câu hỏi thường gặp
Cách đánh xước inox bằng máy cầm tay cho đều? Gá máy lên ray thẳng thay vì cầm tay tự do, dùng lò xo hoặc xi lanh hơi để tì đều, đi một chiều, đúng chiều sọc gốc, kéo suốt cây.
Máy đánh xước ống inox phổ thông có đánh được ống dày không? Theo khảo sát của xưởng, máy phân khúc phổ thông khó đánh ống dày 2 ly; máy đủ sức cho ống to, nặng thì đầu tư cao gấp nhiều lần.
Tự chế máy đánh xước cần những gì? Khung cứng, ray dẫn hướng, cơ cấu tì bằng xi lanh hơi, con lăn cho ống tự xoay, đầu mài và hệ hút bụi. Khung phải cứng trước tiên.
Vì sao đánh xước bị sọc không đều? Thường do lực tì bằng tay không đều, khung rung, nhám mòn, hoặc đi ngược chiều sọc gốc.
Đạt Phát có bán máy đánh xước không? Không. Xưởng chỉ dùng máy cho dịch vụ đánh xước vật tư inox 304 bán ra.
Liên hệ đặt hàng / báo giá: Hotline 0905 342 026 – Công ty Inox Đạt Phát, 120 Phan Văn Hớn, Quận 12, TP.HCM.