
-
-
-
Tổng tiền thanh toán:
-
Cắt CNC Inox Theo Yêu Cầu: Nhận Cắt Lẻ Từ 1 Chi Tiết, Gửi Bản Vẽ Thế Nào Để Không Bị Báo Giá Lại
18/09/2026
Phần lớn đơn cắt CNC bị chậm không phải vì máy bận, mà vì phiếu đặt hàng thiếu thông tin: không ghi lỗ 1 mặt hay 2 mặt, ghi số đo bằng cm lẫn mm, không nói lỗ để làm gì. Xưởng phải gọi hỏi lại, khách bận không nghe máy, đơn đứng một ngày. Bài này gom lại những gì cần ghi để đơn cắt lẻ đi thẳng vào máy.
Cắt lẻ là lẻ thế nào
Xưởng nhận từ 1 chi tiết: một khúc ống Ø114 dài 200 mm cắt vát cho ống xả xe, hai cái khoen Ø60, ba cây hộp 40×40 cắt ke — đều làm. Cách làm: rút nguyên cây phôi 6 m, cắt phần khách cần, phần còn lại xưởng giữ cho đơn khác nên khách chỉ trả tiền phần dùng và tiền công.
Điểm cần thông cảm: mỗi ca máy chỉ chen được vài đơn lẻ vào đầu ca, xưởng có một máy, nên đơn 1–2 chi tiết thường lấy hàng hôm sau thay vì trong buổi. Đơn nhỏ thanh toán trước qua tài khoản rồi hàng mới đi.
Sáu thứ phải ghi trên phiếu
1. Quy cách và độ dày. "Hộp 30×60×1,5", "ống Ø34×1,2". Thiếu độ dày là không báo giá được vì tiền vật tư và công cắt đều đổi theo độ dày.
2. Số đo bằng mm, không trộn cm. Sau một lần nhập lộn số lượng vì phiếu ghi lẫn đơn vị, xưởng yêu cầu toàn bộ bằng mm.
3. Đầu cắt: thẳng, ke 45° hay ngàm. Không ghi thì mặc định cắt thẳng 2 đầu. Ngàm phải nói ngàm vào ống cỡ nào (Ø34 vào Ø42, Ø27 vào Ø34…). Với khoen từ ống lớn: ghi rõ "ống xả" hay "khoen xéo" để không nhập lộn.
4. Lỗ: đường kính, vị trí, 1 mặt hay xuyên 2 mặt. Xưởng mặc định đục xuyên 2 mặt; lỗ chỉ cần 1 mặt phải ghi. Đã có ca hộp 30×60×2 lỗ Ø18 ra file thấy lỗ sát mép 1 mm, phải gọi hỏi lại — khách chỉ cần 1 mặt.
5. Lỗ để làm gì. Mỗi mục đích bù trừ khác nhau: xỏ ống cho dư 0,5–0,6 mm (tùy lô ống thực); taro ren lỗ nhỏ hơn danh nghĩa; cắm chốt đóng chết nhỏ hơn nữa. Ghi "lỗ 8 ly" mà không nói làm gì, máy cắt đúng 8,0 thì xỏ ống 8 không vào.
6. Số lượng từng chi tiết và tổng số cây nếu khách tự tính vật tư.
Vẽ hộp: R góc lấy bao nhiêu
Hộp inox không có góc vuông tuyệt đối, 4 cạnh có bo R. Khi vẽ file cắt cho hộp, xưởng dùng R ngoài ≈ 1,5–2 lần độ dày (hộp 1,5 mm → R khoảng 2,25–3; hộp 2 mm → R 3–4). Thực tế đo từng lô R rơi khoảng 1,25–2 lần độ dày tùy nhà máy, nên với chi tiết ghép mặt trong (ngàm, khe) xưởng đo R lô thật trước khi cắt. Khách tự vẽ DXF thì để R theo hướng dẫn này và mọi cây trong file phải cùng một R, máy không nhận file lẫn R.
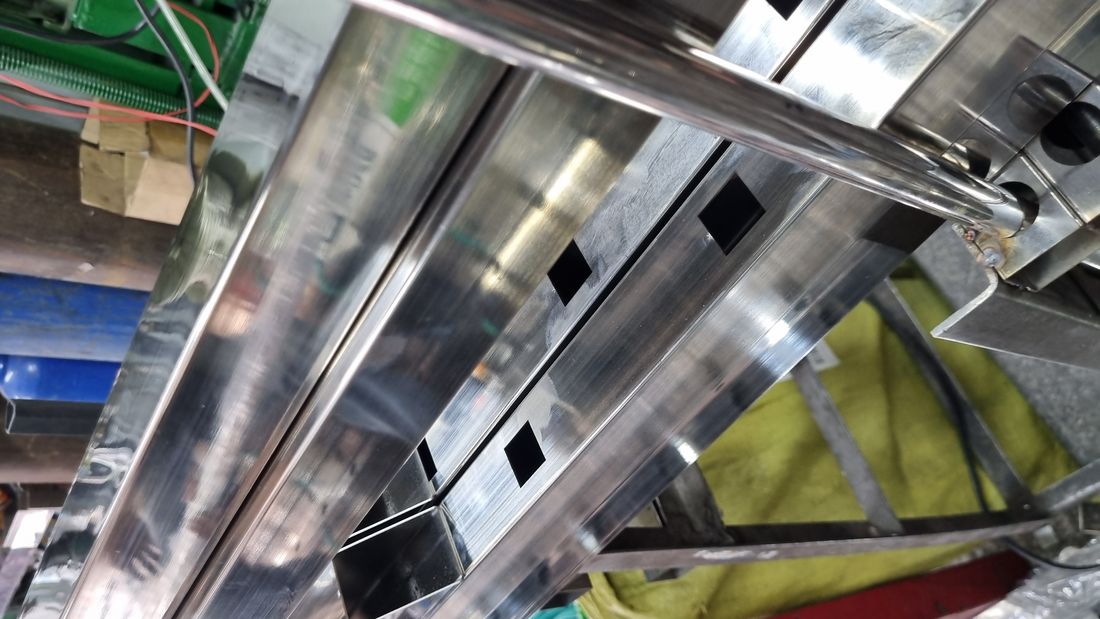
Ba điều máy không làm được — đừng vẽ vào
- Đuôi 80 mm cuối cây không cắt được vì mâm kẹp; đoạn cuối 50 cm cắt khoen từng cái cũng khó — khách đem tiện hoặc cưa vòng phần đuôi.
- Cắt xéo mặt hộp bằng đầu nghiêng (bevel) — máy hiện tại không có đầu nghiêng.
- Khe hẹp dưới 2 mm trên ống dày 3 mm: cắt được đường nhưng không rút được phôi thừa, khách về tự xử.
Vì sao gửi bản vẽ tay cũng được
Không cần biết CAD. Chụp bản vẽ tay có số đo, xưởng dựng lại file kỹ thuật, tính khe, ngàm, lỗ xỏ trước, gửi khách duyệt rồi mới cắt — và tặng lại file bản vẽ đó cùng vật tư. Khách đặt lần sau chỉ cần nói "cắt như file cũ".
Câu hỏi thường gặp
Cắt CNC inox theo yêu cầu 1 cái có nhận không? Có, từ 1 chi tiết; lấy hàng hôm sau vì phải xếp chung ca.
Có cần file DXF không? Không bắt buộc; bản vẽ tay có số đo là đủ, xưởng dựng file.
Cắt inox theo yêu cầu có cắt tấm không? Không, chỉ ống tròn và hộp.
Mang vật tư ngoài tới cắt được không? Được nếu là inox 304; giá công cao hơn 20% so với lấy vật tư xưởng.
Bao lâu có hàng? Đơn vài cây: trong ngày hoặc hôm sau; đơn vài trăm chi tiết: hẹn theo ca máy, thường 2–4 ngày.
Liên hệ đặt hàng / báo giá: Hotline 0905 342 026 – Công ty Inox Đạt Phát, 120 Phan Văn Hớn, Quận 12, TP.HCM.