
-
-
-
Tổng tiền thanh toán:
-
Cắt Ngàm Ống Inox Tròn Bằng CNC: Ngàm Ø34, Ø42, Ø60 Và Cách Tính Phôi
29/09/2026
Cắt ngàm ống inox tròn là việc thợ lan can gặp hằng ngày, nhưng câu hỏi thật sự khi đặt hàng không phải "ngàm là gì" mà là: cây nan này phải cắt phôi dài bao nhiêu, và đường ngàm Ø34, Ø42, Ø60 tính tiền thế nào? Bài này đi thẳng vào số: bảng đường ngàm theo từng phi, ba cách ghi kích thước và công thức phôi tương ứng, rồi một đơn lan can thật 110 cây để thấy chỉnh 20 mm tiết kiệm được mấy cây vật tư. Phần lý thuyết ngàm (vì sao đường ngàm dài hơn chu vi) đã có ở bài Cắt ngàm ống inox là gì.
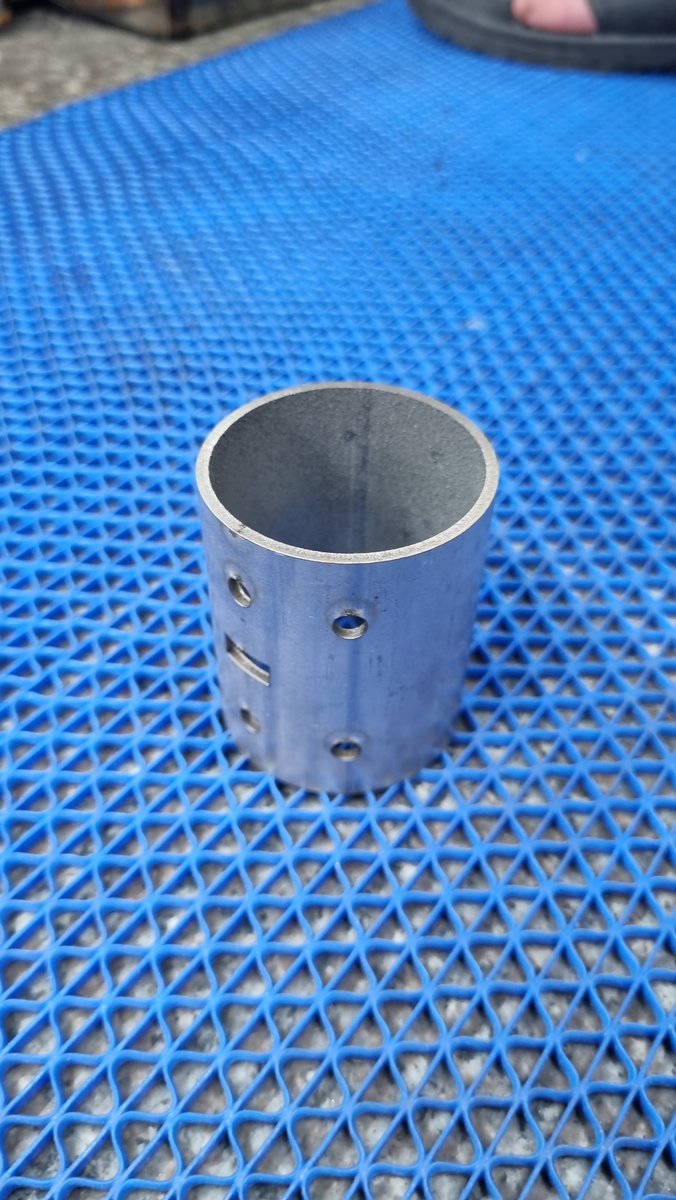
Đường ngàm Ø34, Ø42, Ø60 dài bao nhiêu
Máy CNC tính tiền cắt theo mét đường cắt và số điểm đục (xem bài Giá cắt CNC inox bao nhiêu). Cắt thẳng một đầu ống thì đường cắt bằng chu vi π × D. Cắt ngàm vào ống cùng cỡ thì đường cắt là một hình elip nằm phẳng, dài hơn chu vi đúng ×1,216 — hệ số này cố định, không phụ thuộc phi to hay nhỏ, đã đối chiếu CAD trên Ø42,7 ra 163,1 mm so với 163,122 mm đo được.
| Phi (theo barem) | Cắt thẳng 1 đầu | Ngàm cùng cỡ 1 đầu (×1,216) | Điểm đục |
|---|---|---|---|
| Ø 33,4 (phi 34) | 104,9 mm | 127,6 mm | 1 |
| Ø 42,7 (phi 42) | 134,2 mm | 163,1 mm | 1 |
| Ø 60,5 (phi 60) | 190,1 mm | 231,1 mm | 1 |
Đường kính ở cột đầu lấy theo bảng barem ống tròn của xưởng. Cây bạn mua ghi phi 34 mà đo thước kẹp ra số khác thì thay đúng số đo vào π × D × 1,216.
Ngàm khác cỡ thì sao? Về hình học, ống nhỏ ngàm vào ống to hơn thì đường cắt "phẳng" hơn, ngắn hơn ngàm cùng cỡ một chút. Nhưng khi tính tiền, xưởng vẫn dùng chung ×1,216: đối chiếu với số liệu máy thật ở một đơn Ø34 ngàm vào Ø60,5, dùng ×1,216 chỉ lệch khoảng 0,2%. Làm vậy báo giá nhanh, và nếu có lệch thì lệch về phía dư chứ không thiếu.
Ngàm xéo (không vuông góc), ví dụ nan cầu thang ngàm vào tay vịn nghiêng 45–51°: xưởng tạm tính hệ số ×1,2 cho mọi góc xéo. Đây là số ước tính theo kinh nghiệm xưởng, chưa đo CAD từng góc.
Ba cách ghi kích thước — ba công thức phôi khác nhau
Lỗi hay gặp nhất khi đặt cắt ngàm không nằm ở máy mà ở con số khách ghi. Cùng chữ "1000" trên bản vẽ có thể là ba thứ khác nhau. Với nan ngàm 2 đầu vào hai cây cùng cỡ D:
| Kiểu ghi | Đo từ đâu tới đâu | Phôi cần cắt |
|---|---|---|
| Lọt lòng | Khe hở nhìn thấy giữa mép hai cây đứng | Lọt lòng + D |
| Tim-tim | Tâm cây đứng này tới tâm cây đứng kia | Dùng thẳng, không cộng trừ |
| Phủ bì | Mép ngoài cây này tới mép ngoài cây kia | Phủ bì − D |
Lý do: mỗi đầu ngàm cùng cỡ ăn sâu vào cây đứng đúng nửa đường kính (D/2), hai đầu là trọn một D. Ví dụ tính nhanh:
- Nan Ø42,7 ngàm 2 đầu, lọt lòng 900 → phôi = 900 + 42,7 = 942,7 mm.
- Nan Ø60,5 ngàm 2 đầu, phủ bì 1000 → phôi = 1000 − 60,5 = 939,5 mm.
- Nan Ø33,4 ngàm 2 đầu, tim-tim 1000 → phôi = 1000 mm.
Nếu chỉ một đầu ngàm, đầu kia cắt thẳng, thì chỉ cộng (hoặc trừ) một nửa: lọt lòng + D/2.
Với ngàm khác cỡ (nan Ø27 ngàm vào cây Ø34 chẳng hạn), đầu ngàm ăn sâu ít hơn D/2 nên các công thức trên không dùng thẳng được. Trường hợp này cứ ghi rõ số đo là tim-tim hay lọt lòng, xưởng dựng trên CAD rồi báo phôi.
Một lưu ý rút từ đơn thật: có lần khách ghi tim-tim, lần sửa bản vẽ sau lại đổi sang ghi phủ bì, nhưng số liệu suýt bị tính theo quán tính lần trước. Mỗi lần bản vẽ đổi, hỏi lại kiểu ghi kích thước — một câu hỏi tốn 10 giây, cắt sai là mất cả lô.
Case thật: lan can Ø34 / Ø27, 110 cây ngàm
Một xưởng lan can gửi bản vẽ panel khung 1000 × 1000 mm, nhiều nhịp, dùng ống inox 304 bề mặt BA, dày 1,2:
- 60 cây Ø34 × 1,2 làm cây đứng: 1 đầu cắt thẳng, 1 đầu ngàm cắm vào tay vịn trên cũng Ø34.
- 50 cây Ø27 × 1,2 làm nan ngang: 2 đầu ngàm cắm vào cây đứng Ø34.
Trên bản vẽ khách ghi "cắt CNC". Xưởng hỏi lại và xác nhận đó là cắt ngàm, không phải cắt thẳng — nhiều khách gọi chung mọi kiểu cắt bằng máy là "cắt CNC", không hỏi là cắt sai kiểu.
Mét cắt và điểm đục:
| Nhóm | Cách cắt | SL | Mét cắt | Điểm đục |
|---|---|---|---|---|
| Ø 34 × 1,2 cây đứng | 1 đầu thẳng (106,81 mm) + 1 đầu ngàm (129,89 mm) | 60 | 14,21 m | 120 |
| Ø 27 × 1,2 nan ngang | 2 đầu ngàm (103,14 mm/đầu) | 50 | 10,32 m | 100 |
| Tổng | 110 | 24,53 m | 220 |
Nan Ø27 ngàm vào Ø34 là khác cỡ (tỷ lệ khoảng 1,26 lần), đường cắt thật ngắn hơn ngàm cùng cỡ. Xưởng vẫn tính theo ×1,216, tức là dư một chút về phía an toàn.
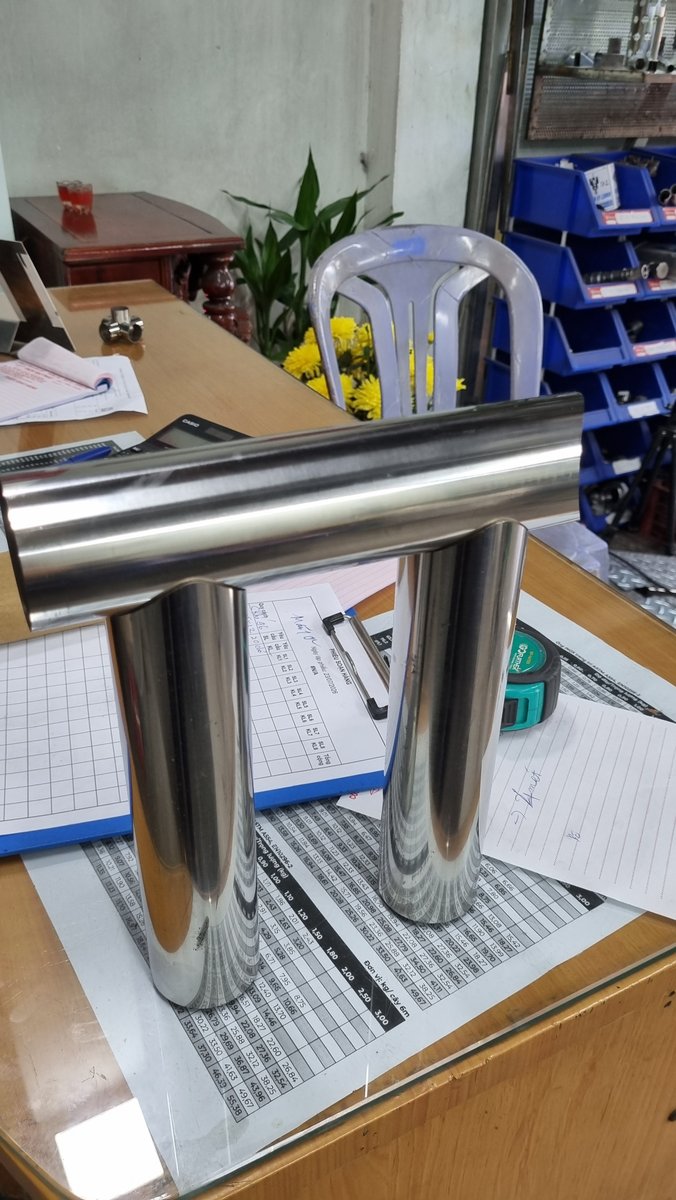
Chỉnh 20 mm, bớt 4 cây vật tư
Chiều dài gốc trên bản vẽ là 1000 mm. Máy CNC laser ống kẹp mất khoảng 80 mm đuôi, nên cây 6 m chỉ dùng được 5.920 mm:
- Cây dài 1000 mm: 5.920 ÷ 1000 → xếp được 5 cây/thanh.
- Cây dài 990 mm: 990 × 6 = 5.940 mm, vượt 5.920 → vẫn chỉ 5 cây/thanh.
- Cây dài 980 mm: 980 × 6 = 5.880 mm, lọt → 6 cây/thanh, dùng 99,3% cây.
Khách chốt thu ngắn còn 980 mm. Kết quả vật tư:
| Nhóm | Ở 1000 mm | Ở 980 mm |
|---|---|---|
| Ø 34 × 1,2 | 12 cây 6 m | 10 cây 6 m, vừa khít |
| Ø 27 × 1,2 | 10 cây 6 m | 8 cây 6 m + 1 đoạn cắt lẻ khoảng 2,04 m |
Mét cắt và điểm đục không đổi vì chúng chỉ phụ thuộc đường kính và kiểu cắt, không phụ thuộc chiều dài cây. Tiết kiệm nằm hết ở vật tư. Hai cây Ø27 dư ra, xưởng cắt lẻ đúng đoạn cần thay vì bắt khách mua nguyên cây thứ 9 chỉ dùng hơn 33%.
Bài học cho thợ: trước khi chốt chiều dài nan, nhân thử số cây/thanh với 5.920 mm. Nhiều khi chỉ cần bớt 10–20 mm (bù bằng khe hàn hoặc chỉnh khoảng chia) là thêm được một cây trên mỗi thanh. Chi tiết cách xếp cây xem bài Nesting cắt ống inox cây 6m.
Khách nhận về gì
Xưởng khách nhận về 110 cây đã cắt đúng chiều dài, đầu ngàm đúng kiểu, chỉ việc cắm nan vào cây đứng, cây đứng vào tay vịn, căn và hàn. Không phải ngồi mài ngàm tay từng cây, không phải chở vật tư đi cắt nơi khác rồi chở về.
Đặt ống tròn inox 304 và cắt ngàm tại Đạt Phát
Đạt Phát bán ống tròn inox 304 từ Ø8 tới Ø141 và cắt CNC laser ngay trên vật tư mua tại xưởng: cắt thẳng, cắt ngàm cùng cỡ, khác cỡ, ngàm xéo, đục lỗ. Gửi bản vẽ hoặc ảnh chụp có ghi rõ phi, độ dày, số lượng và kiểu ghi kích thước (lọt lòng / tim-tim / phủ bì); xưởng tính phôi, xếp cây 6 m và báo giá tách hai khoản vật tư và công cắt. Vật tư tính theo kg (ví dụ Ø42,7 dày 1,2 nặng 7,44 kg/cây); giá inox thay đổi theo thị trường — gọi hotline 0905 342 026 để được báo giá theo ngày, kèm VAT.
Câu hỏi thường gặp
Cách cắt ngàm ống tròn Ø42 vào Ø42 tính đường cắt thế nào? Chu vi π × 42,7 = 134,2 mm, nhân 1,216 ra khoảng 163,1 mm mỗi đầu, 1 điểm đục mỗi đầu.
Ngàm 2 đầu thì phôi dài hơn lọt lòng bao nhiêu? Với ngàm cùng cỡ, phôi = lọt lòng + đúng một đường kính ống. Nếu bản vẽ ghi tim-tim thì dùng thẳng số đó.
Ống Ø27 ngàm vào Ø34 có cần đo CAD riêng không? Khi tính tiền, xưởng dùng chung hệ số ngàm cùng cỡ cho nhanh và an toàn. Khi tính phôi, nên ghi rõ tim-tim để xưởng dựng CAD ra chiều dài chính xác.
Cắt ngàm ống inox có cần mài lại không? Mép cắt laser sạch, cắm vào là ôm. Phần việc còn lại của xưởng khách là căn khung và hàn.
Vì sao phôi 980 mm lại tiết kiệm hơn 1000 mm? Cây 6 m chỉ dùng được khoảng 5.920 mm do kẹp đuôi; 980 mm xếp được 6 cây/thanh, còn 1000 mm chỉ được 5.
Liên hệ đặt hàng / báo giá: Hotline 0905 342 026 – Công ty Inox Đạt Phát, 120 Phan Văn Hớn, Quận 12, TP.HCM.