
-
-
-
Tổng tiền thanh toán:
-
Hàn Ống Inox 304 Không Bị Cháy Đen, Không Rỉ Mối: 7 Lưu Ý Cho Xưởng Cơ Khí
29/09/2026
Hàn ống inox 304 xong, mối cháy đen, mặt trong lòng ống xám sần, vài tuần sau quanh mối lên vệt nâu: đây là chuyện xưởng cơ khí nào cũng từng gặp, và khách của họ thường đổ cho "inox dỏm". Phần lớn trường hợp, vật liệu không sai, mà là cách hàn và cách xử lý sau hàn. Dưới đây là 7 lưu ý gom từ thông số hàn xưởng Đạt Phát đang tham khảo và những lỗi hay gặp ở khách mua vật tư.
1. Đúng vật liệu, đúng que hàn
- Inox 304 hàn TIG dùng que ER308L, loại phổ biến nhất cho 304. Chữ "L" là hàm lượng carbon thấp, giúp mối hàn ít bị giảm chống gỉ.
- Nối inox với thép thường (sắt) dùng que ER309L.
- Dùng dây inox 304 duỗi thẳng thay que chỉ nên để hàn thử: dây "nhớ dạng" khó điều khiển, dầu kéo dây dính trên bề mặt gây rỗ khí.
Mối hàn có dùng đúng que mà vẫn rỉ nhanh bất thường, lúc đó mới nghi tới vật liệu. Thử bằng thuốc thử inox là cách chắc nhất (xem bài Hộp inox 304 và 201 khác nhau thế nào, /hop-inox-304-va-201-khac-nhau-the-nao).
2. Làm sạch và đừng để inox "ăn" bụi sắt
Nguyên nhân đốm đen, đốm rỉ li ti hay bị bỏ qua nhất là tạp sắt bám lên inox do dùng chung đá mài, đá cắt, bàn chải cước với thép đen. Bụi sắt dính vào bề mặt inox, gặp ẩm là rỉ, nhìn như inox rỉ.
- Để riêng một bộ đá cắt, đá mài, bàn chải cho inox.
- Không để ống inox nằm cạnh chỗ cắt sắt, mài sắt.
- Lau sạch dầu, bụi, dấu bút lông ở vùng sắp hàn.
3. Khí argon: đủ sạch, đủ lưu lượng, đủ thời gian
Mối hàn cháy đen mặt ngoài phần lớn là do khí bảo vệ không đủ. Thông số tham khảo cho hàn TIG inox:
| Hạng mục | Thông số tham khảo |
|---|---|
| Khí | Argon 99,99% |
| Lưu lượng | 8 – 12 lít/phút |
| Chụp khí | Số 6 – 8 |
| Thổi khí trước khi mồi | 0,3 – 0,5 giây |
| Thổi khí sau khi tắt hồ quang | 6 – 10 giây |
Lỗi hay gặp: tắt hồ quang xong nhấc mỏ ra ngay. Mối hàn còn nóng đỏ gặp không khí là oxy hóa đổi màu. Giữ mỏ trên mối tới khi hết thời gian thổi khí sau. Hàn ngoài trời có gió thì che chắn, gió thổi bạt khí là coi như không có khí.
4. Khí lót trong lòng ống
Mặt ngoài đẹp mà lòng ống cháy đen, sần như đường xỉ: đó là mặt trong không được bảo vệ. Với ống, hồ quang làm nóng xuyên thành, mặt trong gặp không khí và cháy.
Cách làm là bơm khí lót (backing gas): bịt hai đầu đoạn ống cần hàn, bơm argon vào lòng ống cho đẩy hết không khí rồi mới hàn. Với lan can, khung trang trí, mặt trong không ai nhìn, nhiều thợ bỏ qua bước này. Nhưng với ống dẫn nước, thực phẩm, hoặc ống có nước đọng trong lòng, mặt trong cháy chính là chỗ bắt đầu rỉ.
5. Nhiệt vừa đủ, đừng nung lâu
Inox 304 để lâu ở khoảng 450 – 850°C sẽ bị giảm khả năng chống gỉ tại vùng đó. Hàn chậm, dòng quá cao, hàn chồng nhiều lượt lên cùng một chỗ là đưa mối hàn vào đúng vùng nhiệt này.
- Hàn TIG: dòng khoảng 35 – 45 A cho mỗi mm chiều dày. Ống dày 1.2 rơi vào khoảng 42 – 54 A, rồi tinh chỉnh theo tay.
- Dùng chế độ xung (1 – 5 Hz) để giảm nhiệt vào ống mỏng.
- Hàn laser: kiểm tra máy đang ở chế độ hàn, không phải chế độ cắt. Chế độ cắt năng lượng cao làm cháy thủng và rút mạnh. Ống dày 0.8 – 1.2 nên hàn có dây bù để mối không bị lõm sau khi mài.
- Hàng hàn nhiều, yêu cầu chống gỉ mối cao hơn thì cân nhắc mác 304L (gọi hỏi hàng trước).
6. Mối ghép khít và thứ tự hàn đúng
Mối ghép hở to, thợ phải đắp nhiều lượt, nhiệt dồn, mối cháy và cong. Ngược lại, ngàm ống cắt khít thì chỉ cần một đường hàn gọn.
- Ngàm ống tròn, góc ghép hộp cắt bằng CNC cho khe đều. Theo kinh nghiệm xưởng, dao động khe khoảng 0,5 – 1 mm là mối hàn ăn vào che kín, không cần khít tuyệt đối.
- Chống cong: đính 4 điểm đối xứng trước, hàn chia đoạn ngắn 20 – 25 mm, nhảy mối, nghỉ nhiệt giữa các đoạn. Đặc biệt khi hàn ống vào bản mã dày.
- Vật liệu từ khoảng 3 mm trở lên thì vát mép trước khi hàn.
7. Tẩy mối hàn và xước lại đúng chiều
Dù hàn khéo, vùng quanh mối vẫn đổi màu vàng, xanh, tím. Lớp màu này là lớp oxit, để nguyên là chỗ dễ rỉ nhất. Quy trình sau hàn:
- Tẩy màu mối hàn bằng gel tẩy mối hàn, hoặc máy tẩy điện hóa (tẩy nhanh, không cần mài, giữ được mặt gốc xung quanh). Hóa chất tẩy là axit, đọc kỹ hướng dẫn an toàn.
- Rửa sạch, trung hòa hóa chất. Để sót gel là tự làm rỉ mối.
- Thụ động hóa bề mặt (dung dịch gốc axit citric hoặc nitric) cho lớp màng chống gỉ tự tái tạo đều. Với công trình ngoài trời, bước này quan trọng hơn phủ sáp.
- Mài, xước lại cho đồng bề mặt với ống xước HL hoặc No4: đi từ nhám thô tới nhám mịn, và đi đúng chiều vân gốc của nhà máy. Đi ngược chiều vân, mặt xước sẽ "chết", mờ như nhôm.
Không vệ sinh inox bằng axit HCl, nước Javel hay bàn chải sắt.
Bảng tra nhanh: hiện tượng và nguyên nhân
| Hiện tượng | Nguyên nhân thường gặp | Xử lý |
|---|---|---|
| Mối cháy đen mặt ngoài | Thiếu khí, nhấc mỏ sớm, gió | Tăng lưu lượng, giữ khí sau, che gió |
| Lòng ống cháy đen, sần | Không có khí lót trong ống | Bịt đầu, bơm argon vào lòng ống |
| Vệt nâu quanh mối sau vài tuần | Không tẩy mối, sót hóa chất, nhiễm sắt | Tẩy mối, rửa trung hòa, thụ động hóa |
| Đốm đen li ti trên thân ống | Bụi sắt từ dụng cụ dùng chung | Tách riêng dụng cụ, tẩy và thụ động hóa |
| Mối lõm sau khi mài | Hàn không dây trên ống mỏng | Hàn có dây bù |
| Khung, bản mã cong | Hàn liền một mạch, nhiệt dồn | Đính đối xứng, hàn chia đoạn, nghỉ nhiệt |
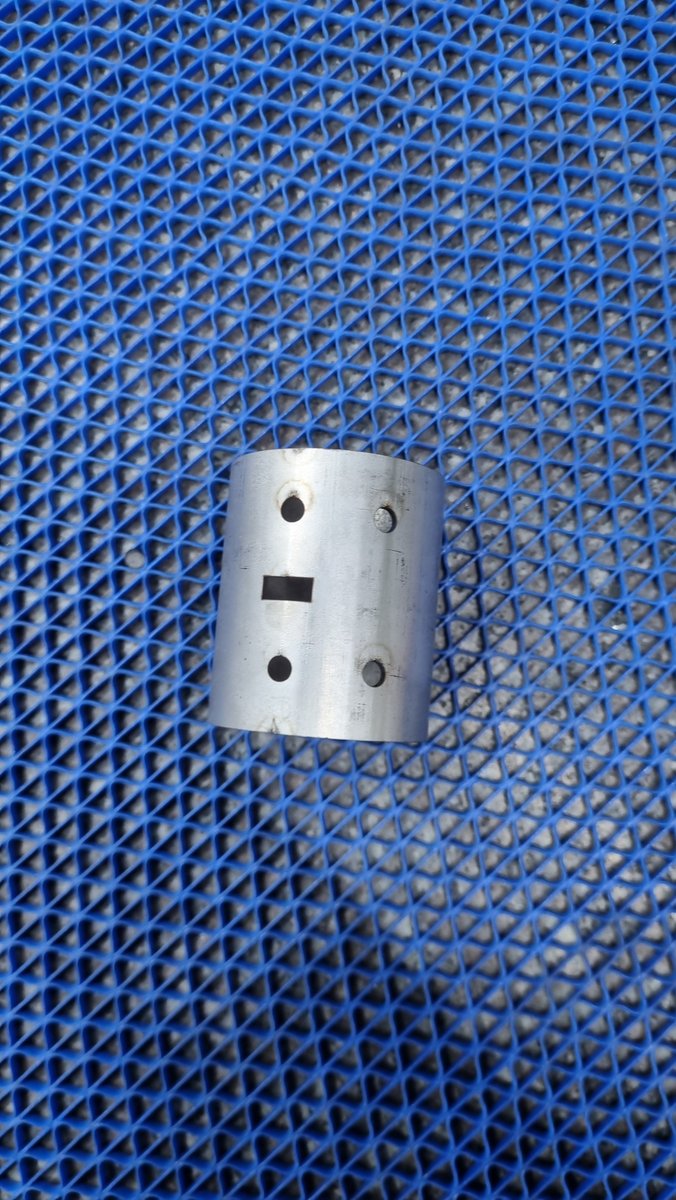
Vật tư inox 304 cắt sẵn cho xưởng hàn tại Đạt Phát
Đạt Phát là đơn vị thương mại vật tư inox 304: ống tròn, hộp vuông, hộp chữ nhật, láp, la, V. Xưởng cắt CNC ngàm ống, góc ghép hộp khít sẵn để thợ đỡ phải đắp mối, và đánh xước HL, No4 cho ống sau gia công. Dây bù inox cho máy hàn laser xưởng có bán tùy size còn hàng. Xưởng hiện chỉ bán vật tư và gia công cắt, xước, không nhận làm thành phẩm.
Câu hỏi thường gặp
Hàn ống inox 304 dùng que gì? Que ER308L cho inox 304. Nối inox với sắt dùng ER309L.
Vì sao hàn inox bị cháy đen? Do khí argon không đủ bảo vệ: lưu lượng thấp, nhấc mỏ sớm, gió, hoặc lòng ống không có khí lót.
Mối hàn inox 304 bị rỉ có phải inox giả không? Chưa chắc. Thường do không tẩy mối hàn, sót hóa chất, nhiễm bụi sắt từ dụng cụ, hoặc nung quá lâu. Thử thuốc thử inox để kiểm tra vật liệu.
Tẩy mối hàn inox bằng gì? Gel tẩy mối hàn hoặc máy tẩy điện hóa, sau đó rửa trung hòa và thụ động hóa bề mặt.
Hàn ống inox mỏng 1 ly nên để dòng bao nhiêu? Tham khảo 35 – 45 A cho mỗi mm chiều dày, tức khoảng 35 – 45 A cho ống 1 mm, dùng xung để giảm nhiệt, rồi chỉnh theo tay thợ và máy.
Liên hệ đặt hàng / báo giá: Hotline 0905 342 026 – Công ty Inox Đạt Phát, 120 Phan Văn Hớn, Quận 12, TP.HCM.